
技术交流
在功率半导体封装中,加热方式直接决定焊接良率与产线节拍。
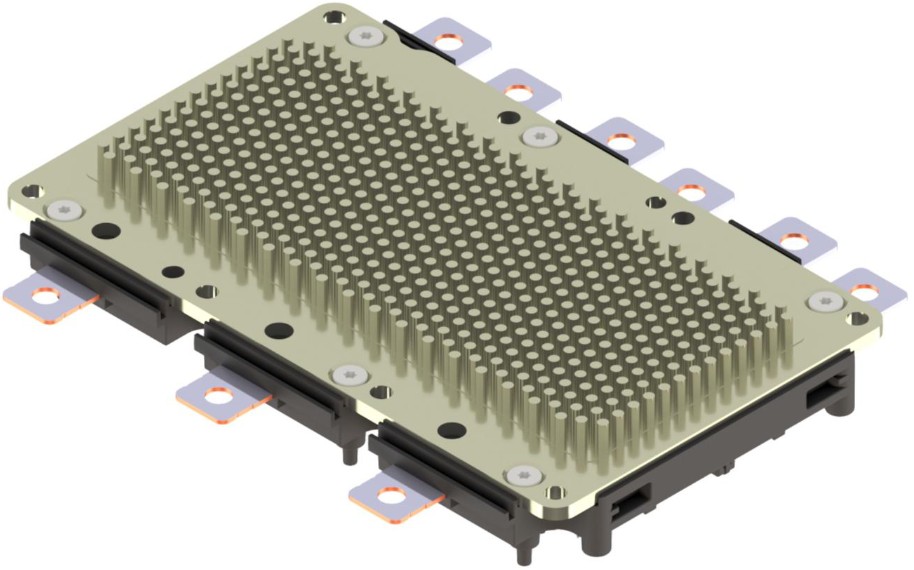
面对IGBT模块普遍存在的基板翘曲、空洞率超标及Pin-fin底板加热不均,
传统热板加热升温慢、接触压合易变形,
已成为制约车规级封装良率与产能的关键瓶颈。
依托全数字感应加热技术平台与多年真空焊接工艺积累,
我们推出真空甲酸炉感应加热改造方案。
不换炉体,只换加热机,通过电磁耦合让工件自身发热,热源紧贴焊层界面,
经实测,升温速率提升3~5倍,空洞率从3%~8%降至1%以内,
从根本上解决了真空甲酸回流炉升温慢、温度不均、空洞率高的行业痛点。
<想了解更多,请联系我们的客服>
当前加热方案面临的实际问题
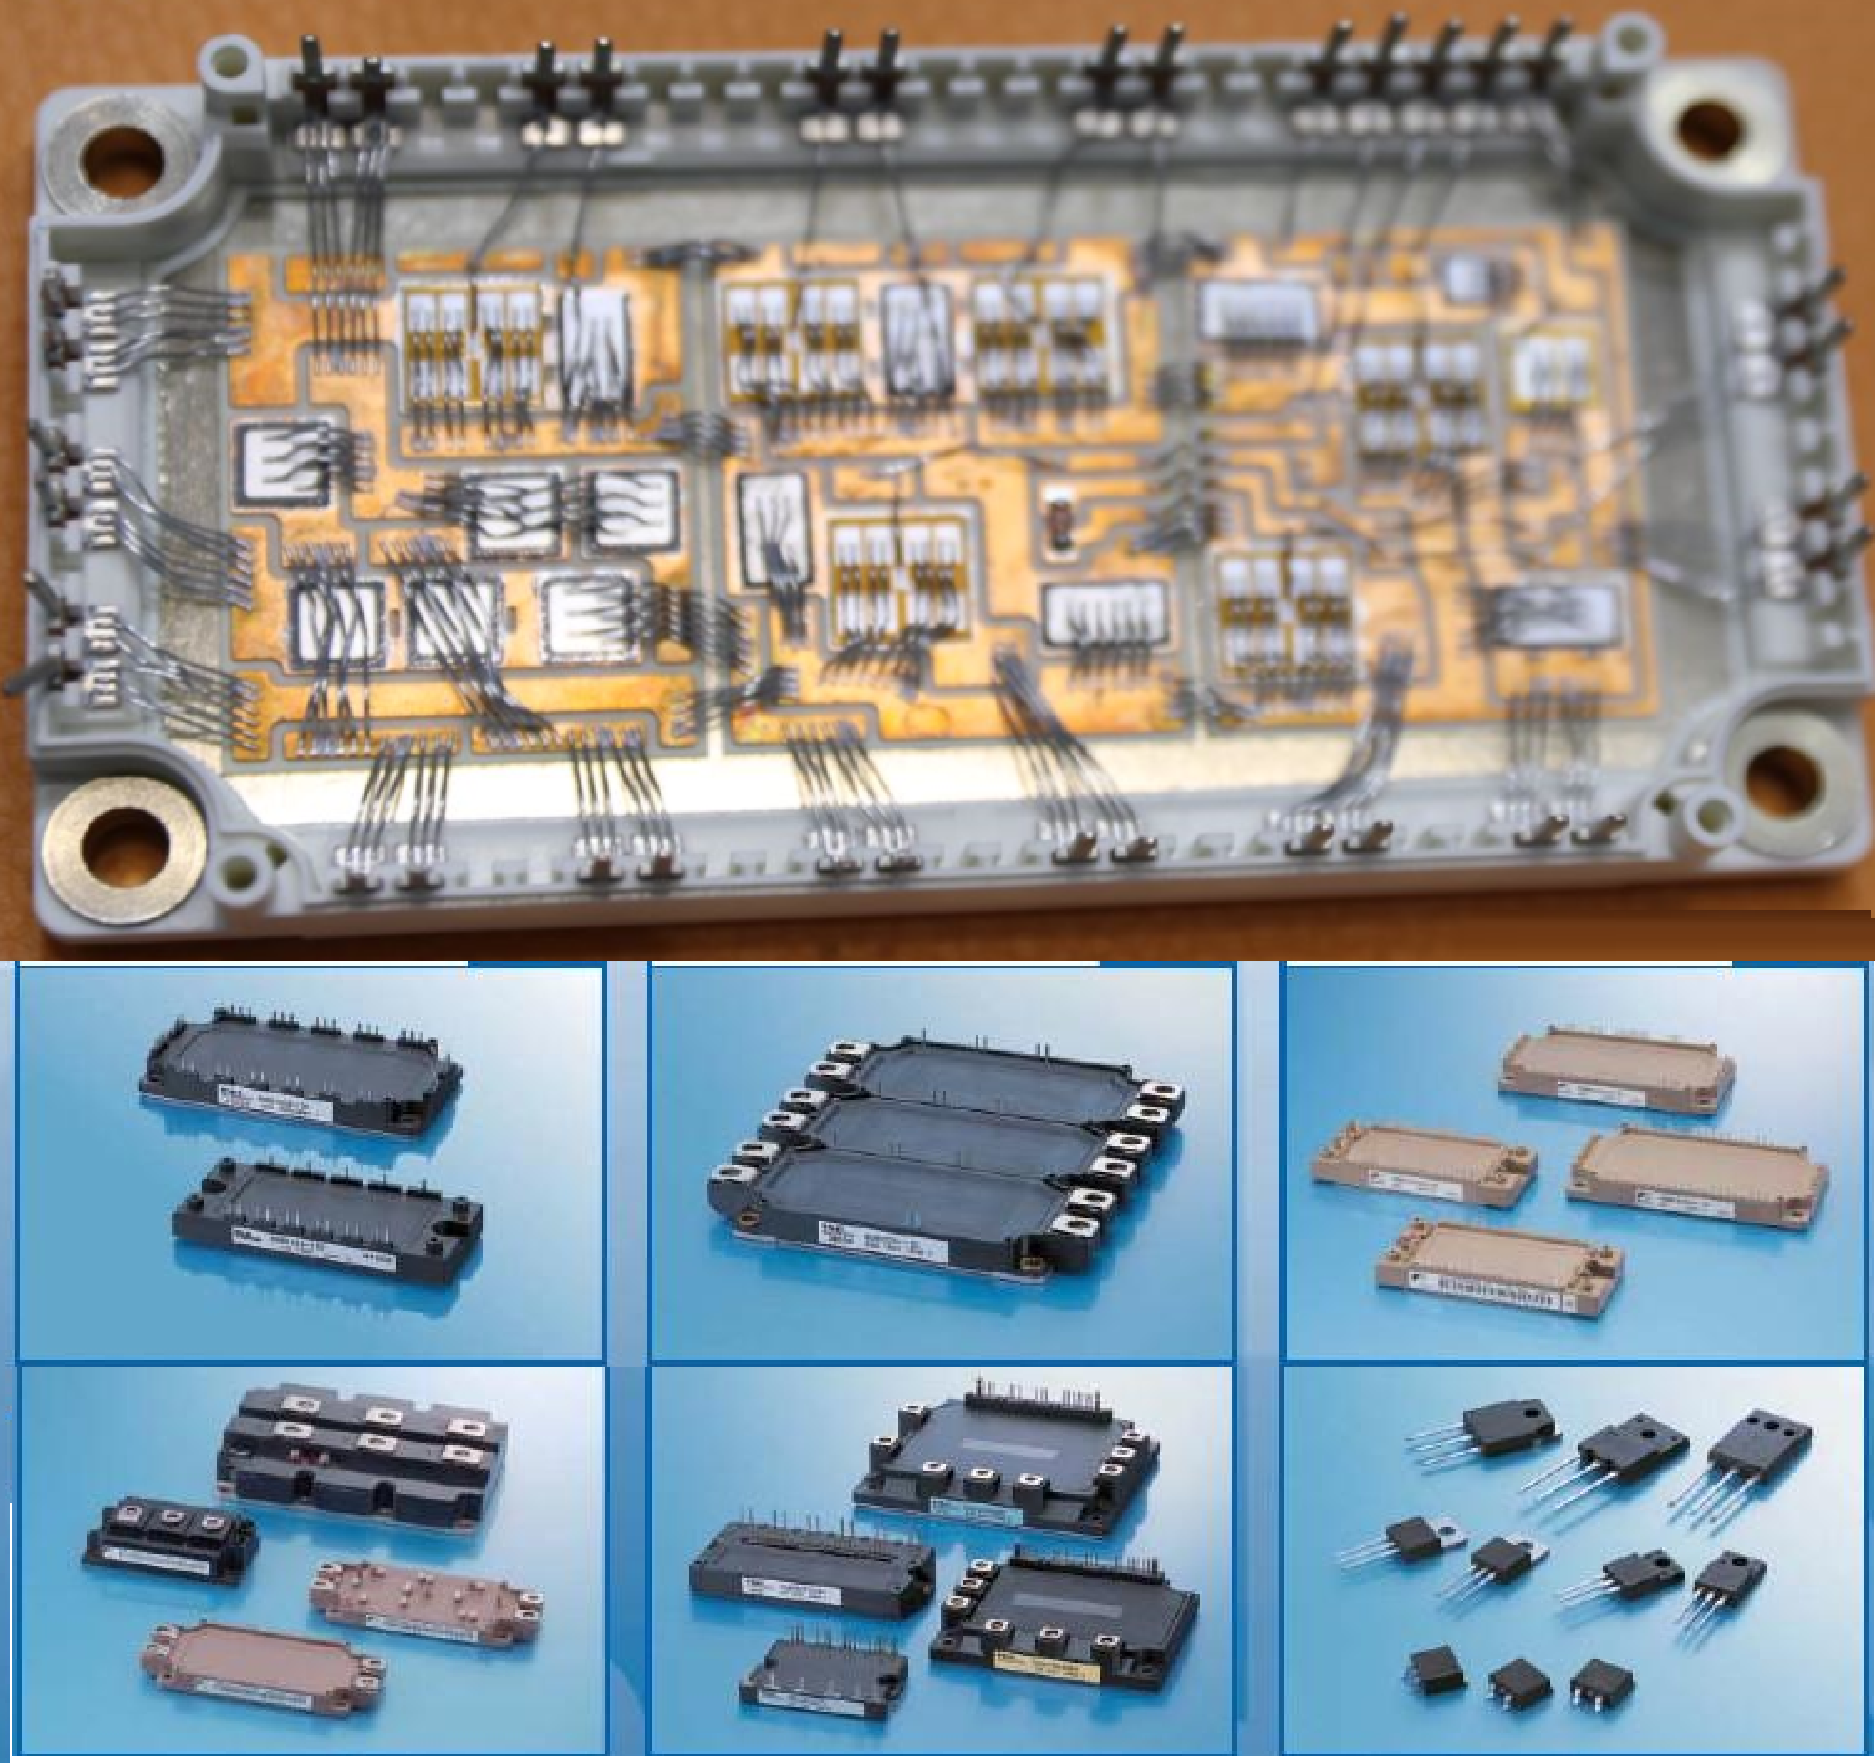
真空甲酸回流炉广泛应用于IGBT模块、SiC器件、车载功率器件的封装环节。
在实际生产中,传统热板加热和红外辐射加热方案暴露出以下几类问题:
① 升温效率受限
热板加热的热流路径为:加热管→热板→工件载体→铜底板→焊层。热量需要穿过铜底板和DBC陶瓷层才能到达焊接界面,陶瓷基板导热系数仅约25W/mK,升温阶段被拉长,产线节拍受到制约。
② 基板翘曲与空洞率偏高
接触式加热依赖基板与热板紧密贴合。DBC陶瓷与铜底板热膨胀系数不同,受热后易产生翘曲,导致焊料润湿不均。传统电阻加热方案的空洞率普遍在3%~8%,难以满足车规级器件的可靠性要求。
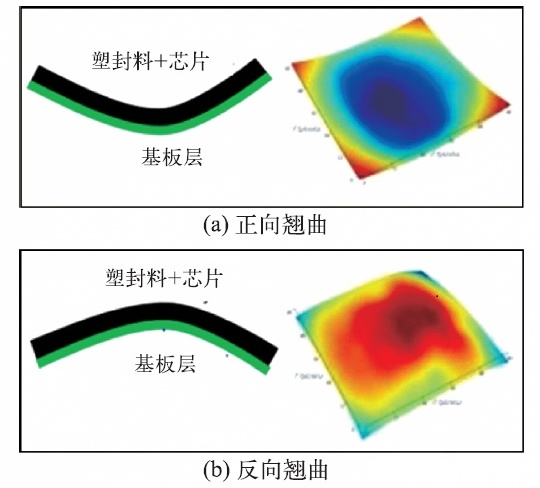
③ 异形工件适配性差。
Pin-fin散热底板等结构难以与热板形成均匀接触,接触热阻在针翅区域和平面区域差异显著,需要专用工装强制压合,但热膨胀不匹配时仍会引发局部过热和大量空洞缺陷。
④ 红外加热对铜底板效率低。
抛光铜的发射率约为0.03~0.05,照射到铜底板表面的红外能量有95%以上被反射,热量难以有效进入工件。
⑤ 能耗与运维成本偏高。
电阻加热热效率较低,整机能耗较大。加热元件需定期更换,运维成本不可忽视。
这些问题的共同根源是——热量从外部向内部传递,路径长、损耗大、均匀性难以保证。
传统热板方案VS北辰亿科感应加热方案
对比项 | 传统热板/红外加热 | 感应加热方案 | 对客户的实际影响 |
加热方式 | 接触传导/红外辐射,热量由外向内传递 | 电磁耦合,铜底板自身发热 | 热源紧贴焊层,热流方向反转 |
升温速率 | 约0.2~0.5℃/s | 0.5~4℃/s,可调 | 升温效率提升3~5倍,产线节拍缩短 |
整板温差 | 普遍10~20℃ | ≤±2℃(真空腔内更优) | 焊料润湿均匀,局部过热消除 |
空洞率 | 3%~8% | ≤1% | 满足车规级IGBT模块要求 |
基板翘曲 | 接触压合,易翘曲 | 非接触,不压不翘 | 超薄基板、Pin-fin底板均可适配 |
异形工件适配 | 需专用工装,换型周期长 | 无需工装,线圈仿形即可 | 换产品仅需调用预设曲线 |
停机余热 | 热板持续烘烤 | 断电即停,磁场消失 | 避免芯片过热和塑封材料老化 |
热效率 | 较低,传递损耗大 | 88%~95% | 整机节电30%~45% |
线圈寿命 | 电阻丝需频繁更换 | 水冷线圈,寿命8年以上 | 运维成本显著下降 |
洁净度 | 电热丝可能挥发杂质 | 无粉尘、无挥发 | 满足车规无尘车间管控要求 |
保留原有炉体及系统,仅更换加热单元。
基于感应加热原理,工件自身发热,热源位于焊接界面附近。
核心应用场景
● IGBT模块二次真空回流焊:DBC/AMB陶瓷基板与铜底板的焊接
● SiC碳化硅功率器件封装:对温度和应力敏感的高端器件
● 车载功率器件:Pin-fin水冷基板、异形散热底板
● 激光器热沉:高精度、高可靠性焊接需求
适用条件:工件中包含铜底板、铜层或焊片等导电材料,感应加热即可直接作用于工件本体。
北辰亿科全数字电源系统:多仓协同,同频同向,自由定制
针对市面上主流真空甲酸回流炉普遍采用多加热仓体的结构特点,我们自研的全数字感应加热电源系统支持多台电源同频同向协同输出。
这意味着,无论您的炉体有几个加热仓,我们都可以为每个仓独立配置电源模块,并保证所有电源在升温、保温、降温全过程中输出频率一致、相位同步、功率精准可控,不会因为电源数量增减而影响加热效果与控温精度。
您可以根据炉体仓数、工件规格、产能需求,灵活选择1拖2、1拖4、1拖8甚至更多电源组合,真正实现按需配置、自由定制、无缝扩展。
同一套电源平台,可以覆盖从小批量验证到大规模量产的全部机型,无需为不同仓数重新设计加热系统,同时为未来改造升级大幅缩短新机型开发周期,降低备件与运维复杂度。
实测数据
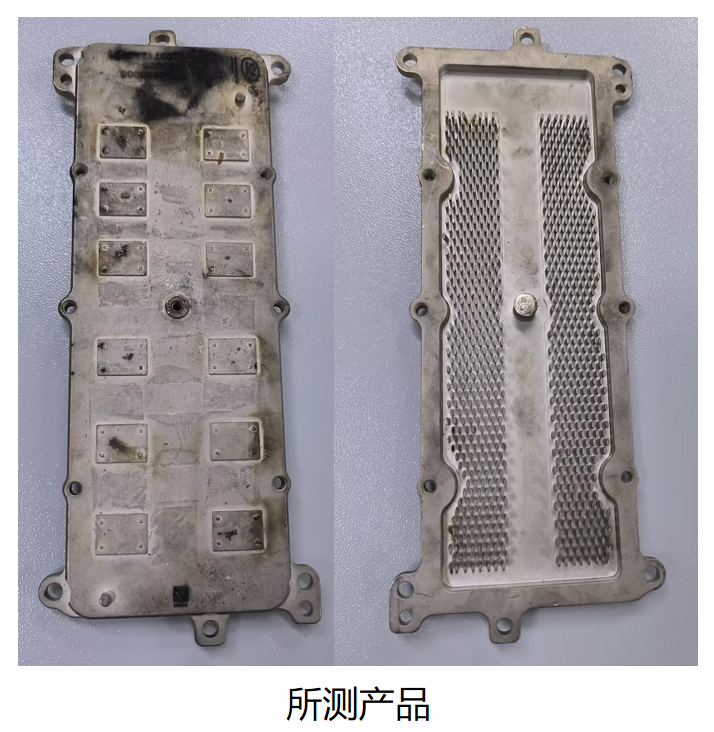
针对带Pin针铜基板进行了实物测试,条件如下:
● 测试条件:大气压下,初始温度28℃,3路热电偶分别测量左、中、右三点温度。
● 测试结果:
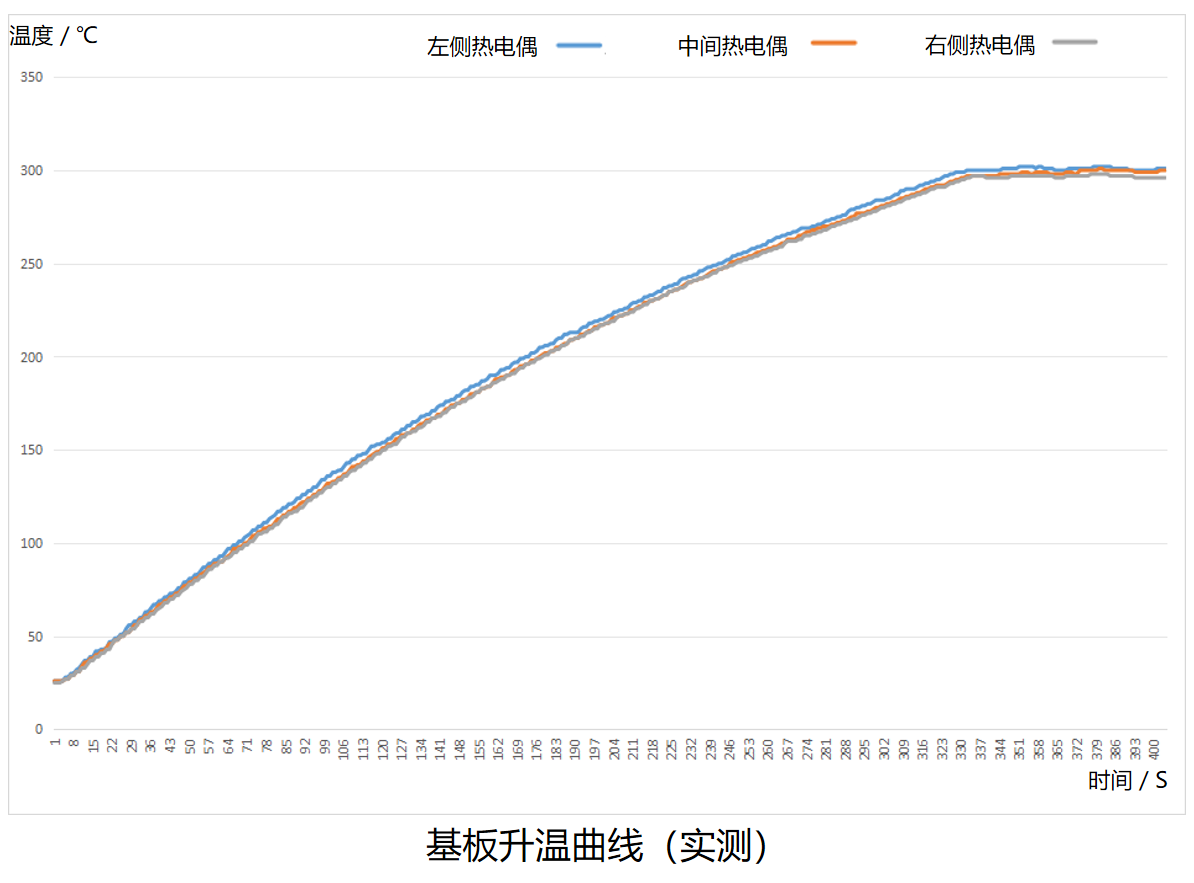
● 数据分析:
从室温升温至300℃,升温速率 0.825℃/s,升温阶段最大温差4℃;保温50秒后温差降至3℃。
* 需要说明的是,以上数据在大气压下测得,空气对流散热影响较大。在真空腔内,温升速率和温度均匀性将更为优异。
投资回报测算
以一条典型IGBT封装产线为例:
项目 | 传统热板方案 | 感应加热方案 |
单炉升温时间 | 约15~20分钟 | 约5~6分钟 |
日产能(单班8小时估算) | 基准 | 提升30%~50% |
空洞率 | 3%~8% | ≤1% |
良率提升收益 | — | 按年产量折算,收益显著 |
整机能耗 | 基准 | 降低30%~45% |
加热机改造投入 | — | 根据炉型和工件规格报价 |
回本周期 | — | 多数客户在6~12个月内收回改造投资 |
具体测算需结合您的炉型、工件规格、当前良率和产能。我们可提供针对性的投资回报分析。
交付与服务
① 改造范围
根据您的具体需求定制。
针对现有存量机型:仅更换加热机(感应电源、水冷线圈、温控系统),炉体、真空系统、甲酸供给系统保持不变;
针对增量新款机型:提供全套整合服务。
② 交付周期
根据炉型和工件规格确定,改造期间尽量减少对现有产线的影响。
③ 工艺调试
提供升温曲线调试服务,确保改造后满足工艺要求。
④ 培训与文档
操作培训、维护手册、温控曲线模板一并交付。
⑤ 售后支持
设备问题快速响应,线圈、电源等核心部件长期供应。
常见问题解答
Q:改造是否需要更换炉体?
不需要。核心改造范围是加热机,炉体、真空系统、甲酸供给系统均保持原状。
Q:感应加热在甲酸气氛下是否耐腐蚀?
线圈采用内置水冷方案,绝缘覆板选用耐甲酸、低放气材料。
甲酸还原性气氛对铜的腐蚀性远低于氧化性气氛,正常工作温度区间内寿命满足工业连续生产要求。
Q:控温精度是否满足工艺要求?
采用PID闭环自动控制,控温精度±1℃。配合接触式热电偶实时测温,数据反馈至电源功率调节系统,可满足焊料熔点附近的工艺窗口要求。
Q:Pin-fin底板能否适用?
可以。感应加热为非接触式,工件自身发热,无需与热板贴合。Pin-fin底板全域温差可控制在8℃以内。
Q:更换产品是否需要更换硬件?
不需要。工控系统存储多套升温曲线,适配SAC锡银铜、锡铅、金锡焊片等不同焊料体系,切换产品时调用预设曲线即可。
Q:改造后空洞率能降到多少?
实测数据表明,车规IGBT模块焊接空洞率可控制在1%以内,传统电阻加热方案普遍在3%~8%。
附录:技术原理与改造范围
A. 技术原理
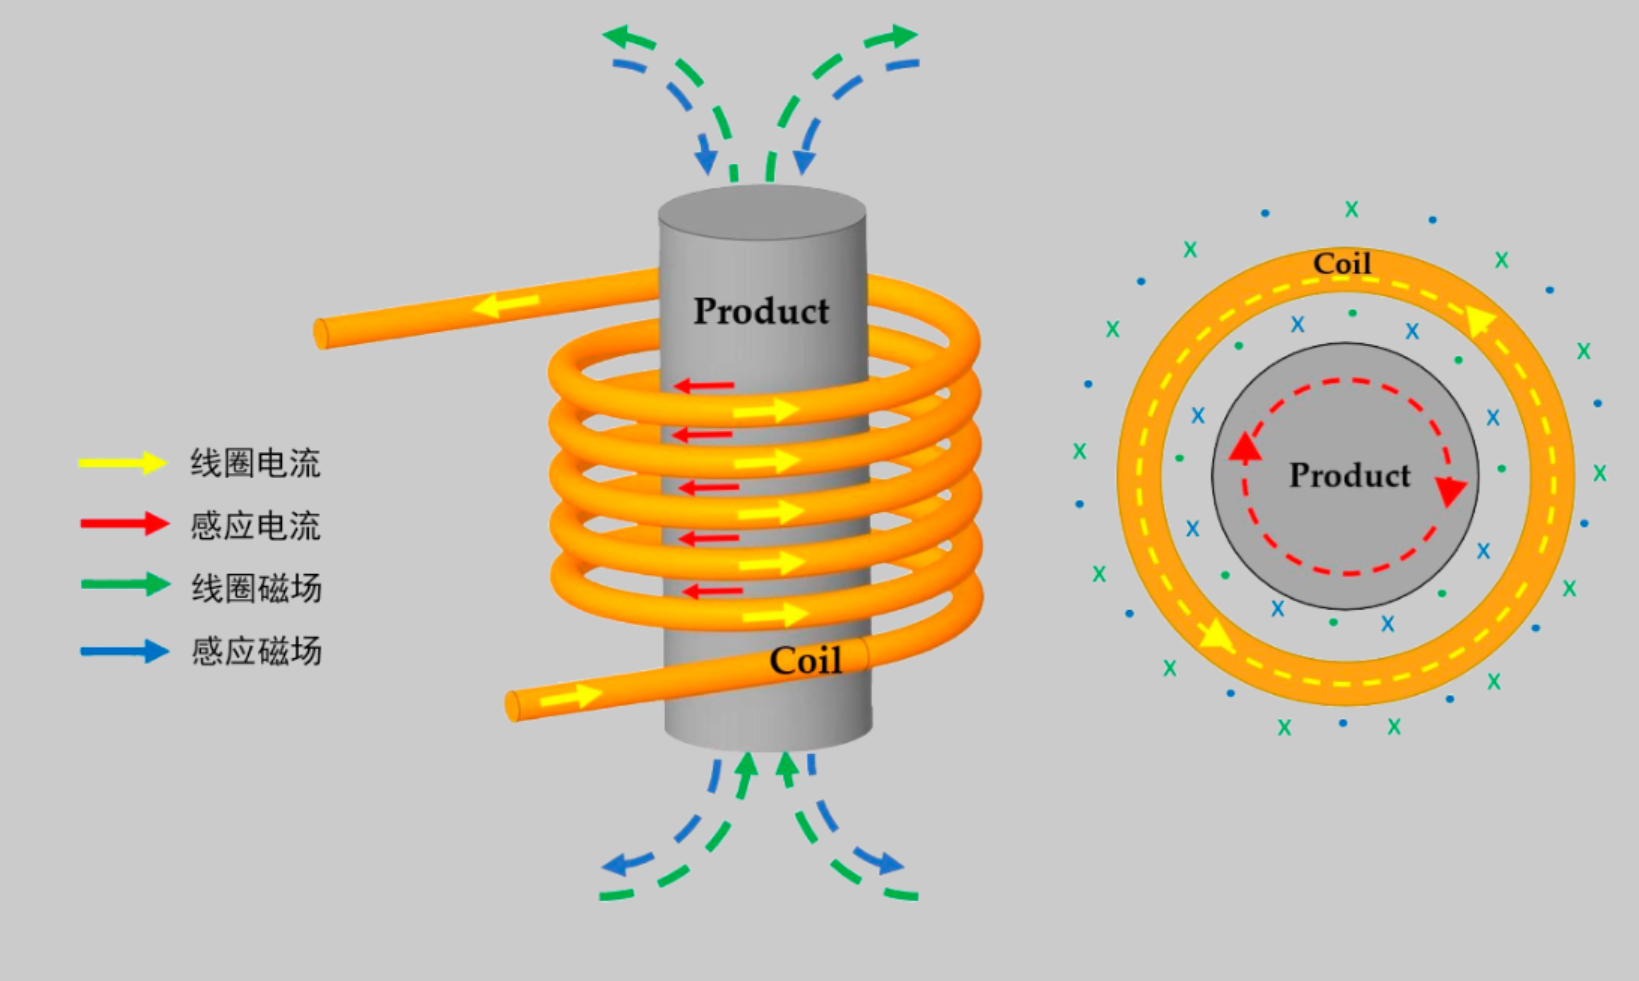
感应加热的核心流程:
● 高频逆变:380V工频交流电整流为直流,经IGBT逆变为20~80kHz高频交变电流。
● 磁场激发:高频电流通过水冷铜线圈,在真空腔体内产生高频交变磁场。
● 涡流自发热:交变磁场在铜底板、DBC铜层、焊片中激发闭合涡流,依靠金属自身电阻产生焦耳热。
● 集肤效应调节:高频聚焦表层加热焊层界面,低频实现基板整体透热。热量由工件内部向外传导,无中间介质损耗。
B. 设备构成
● 高频感应逆变电源:功率可调,PWM无级调控,具备过压、过流、超温、空载保护
● 真空腔体与水冷感应线圈:线圈内置水冷,形状可定制
● 真空与甲酸气氛控制系统:MFC质量流量控制器,真空度闭环控制波动≤±0.5%
● 热电偶测温模块:接触式实时测温,控温精度±1℃
● 工控工艺系统:存储多套升温曲线,一键调用
● 加热参数:温度区间可根据您的具体需求设置,升温速率可调,温度控制精度可达 1 ℃/S
C. 改造范围
| 改造项 | 是否涉及 | 说明 |
| 加热机(感应电源+线圈+温控) | 更换 | 核心改造 |
| 炉体 | 不动 | 保留原有结构 |
| 真空系统 | 不动 | 保留原有配置 |
| 甲酸供给系统 | 不动 | 保留原有配置 |
| 炉膛电磁屏蔽 | 评估 | 根据炉型和线圈布局确定 |
| 工装治具 | 不需要 | 非接触加热,无需专用治具 |
结 语
以感应加热技术为核心,
在显著提升升温速率、降低焊接空洞率的同时,
有效减少基板翘曲与热应力损伤,缩短单炉工艺周期,
助力功率半导体封装企业实现良率提升与产能释放的双重目标,
该方案的推广应用,对于推动IGBT/SiC封装工艺升级与国产设备替代具有积极意义。
如需进一步了解改造方案或洽商测试合作,欢迎与本公司联系。

上一条:金刚石煤截齿 | 专为硬岩工况打造的长寿命破岩利器
下一条:最后一篇
 扫一扫关注!